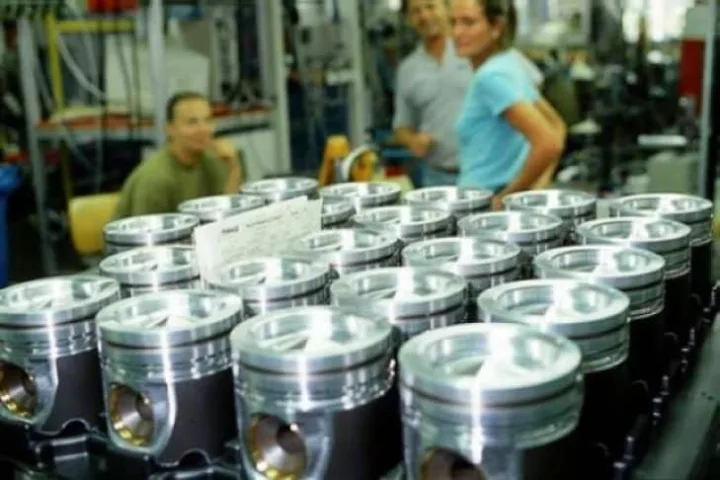
Междувременно работник е поръчал формата за леене. За целта е подготвил солен пръстен с фланци и го е поставил вътре. Друг работник е натопил по-голям чугунен пръстен в алуминиевата сплав и му е дал правилната форма. След това започва леенето – напълно автоматично се леят винаги по две бутала накуп. Течният алуминий обтича около соления пръстен и се свързва с чугунения пръстен, който след топенето още е горещ.

Роботът за леене прецизно зарежда формата за две бутала.

На кръстопътя: специален циркуляр разделя двете бутала и отстранява ненужните остатъци от леенето.
Без следи
Сега буталата биват разделени посредством циркуляр и вече могат да бъдат взети с ръка. В този момент прави впечатление, че от вътрешната част на буталото са останали два издатъка от соления пръстен. Те се премахват чрез водна струя под високо налягане.

Перална машина: водна струя под високо налягане отмива соления пръстен.
В буталото остава пръстеновиден отвор, който обикаля челото на буталото и през който при работещ двигател преминава маслото, служещо за охлаждане на челото и на основата. Следва измерване на буталото и – ако то отговаря на допустимите граници – механична обработка. При нея странично се прилага чугуненият пръстен. Там се пробива отвор, в който преди монтажа се вкарва семерингът – отворите в чугуна не се правят толкова лесно.

Първа проверка: вписва ли се буталото в рамките на допустимите отклонения? Не? Тогава отива обратно в пещта…

Стругът се намесва, защото дори буталото не трябва да бъде „кръгло на 100%“.
Буталото вече е готово. Някои обаче се лакират – не, не се шегуваме. Върху страничните части посредством ситопечат се нанася специален лак за устойчивост.

Накрая върху буталото се нанася специален лак посредством техниката на ситопечат.